
数控车床的程序编制必须严格遵守相关的标准, 数控编程是一项很严格的工作, 首先必须掌握一些基础知识, 才能学好编程的方法并编出正确的程序.
1.永远假定工件静止, 刀具相对于工件移动.
2.坐标系采用右手直角笛卡尔坐标系. 如图 1-28 所示大拇指的方向为 X 轴的正方向, 食指指向为 Y 轴的正方向, 中指指向为 Z 轴的正方向. 在确定了 X, Y, Z 坐标的基础上, 根据右手螺旋法则, 可以很方便地确定出 A, B, C 三个旋转坐标的方向.
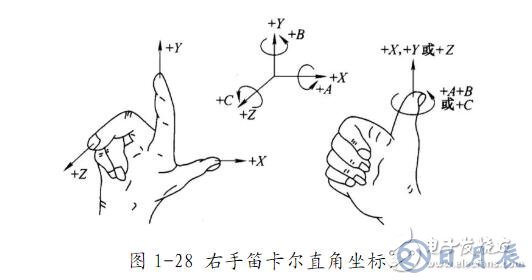
3, 规定 Z 坐标的运动由传递切削动力的主轴决定, 与主轴轴线平行的坐标轴即为 Z 轴, X 轴为水平方向, 平行于工件装夹面并与 Z 轴垂直.
4, 规定以刀具远离工件的方向为坐标轴的正方向.
依据以上的原则, 当车床为前置刀架时, X 轴正向向前, 指向操作者, 如图 1-29 所示; 当机床为后置刀架时, X 轴正向向后, 背离操作者
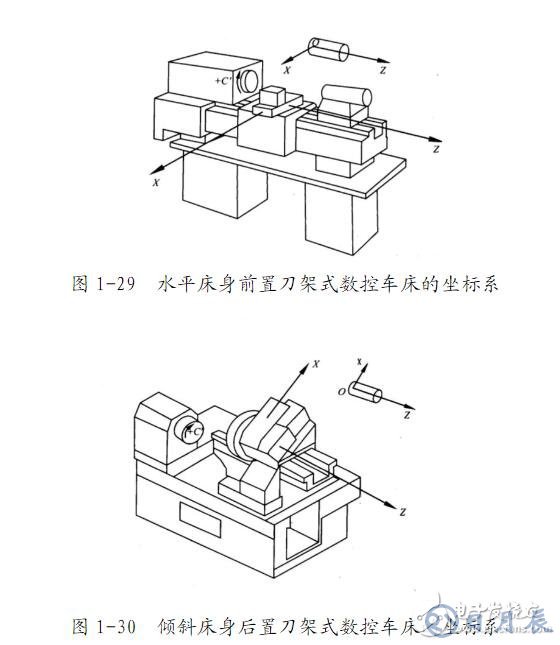
机床坐标系是以机床原点为坐标系原点建立起来的 ZOX 轴直角坐标系.
1.机床原点
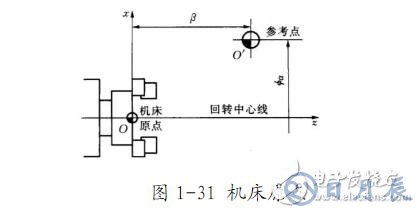
机床原点 (又称机械原点) 即机床坐标系的原点, 是机床上的一个固定点, 其位置是由机床设计和制造单位确定的, 通常不允许用户改变. 数控车床的机床原点一般为主轴回转中心与卡盘后端面的交点, 如图 1-31 所示.
2.机床参考点
机床参考点也是机床上的一个固定点, 它是用机械挡块或电气装置来限制刀架移动的极限位置. 作用主要是用来给机床坐标系一个定位. 因为如果每次开机后无论刀架停留在哪个位置, 系统都把当前位置设定成 (0, 0) , 这就会造成基准的不统一.
数控车床在开机后首先要进行回参考点 (也称回零点) 操作. 机床在通电之后, 返回参考点之前, 不论刀架处于什么位置, 此时 CRT 上显示的 Z 与 X 的坐标值均为 0. 只有完成了返回参考点操作后, 刀架运动到机床参考点, 此时 CRT 上显示出刀架基准点在机床坐标系中的坐标值, 即建立了机床坐标系.
数控车床加工时, 工件可以通过卡盘夹持于机床坐标系下的任意位置. 这样一来在机床坐标系下编程就很不方便. 所以编程人员在编写零件加工程序时通常要选择一个工件坐标系, 也称编程坐标系, 程序中的坐标值均以工件坐标系为依据.
工件坐标系的原点可由编程人员根据具体情况确定, 一般设在图样的设计基准或工艺基准处. 根据数控车床的特点, 工件坐标系原点通常设在工件左, 右端面的中心或卡盘前端面的中心.
一个完整的程序, 一般由程序名, 程序内容和程序结束三部分组成.
1.程序名
FANUC 系统程序名是 O××××. ××××是四位正整数, 可以从 0000-9999. 如 O2255. 程序名一般要求单列一段且不需要段号.
2.程序主体.
程序主体是由若干个程序段组成的, 表示数控机床要完成的 All 动作. 每个程序段由一个或多个指令构成, 每个程序段一般占一行, 用“; ”作为每个程序段的结束代码.
3.程序结束指令.
程序结束指令可用 M02 或 M30. 一般要求单列一段.
现在最常用的是可变程序段格式. 每个程序段由若干个地址字构成, 而地址字又由表示地址字的英文字母, 特殊文字和数字构成, 见表 1-2.
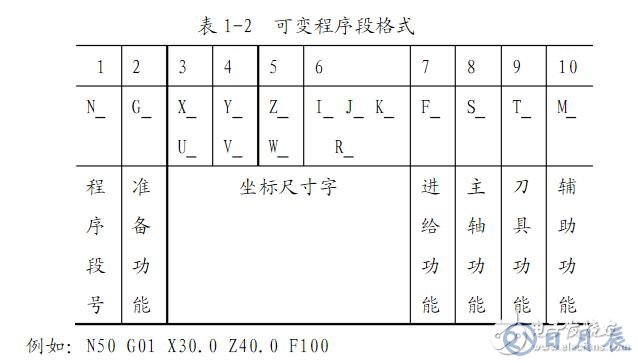
例如: N50 G01 X30.0 Z40.0 F100
说明:
1, N××为程序段号, 由地址符 N 和后面的若干位数字表示. 在大部分系统
中, 程序段号仅作为“跳转”或“程序检索”的目标位置指示. 因此, 它的大小及次序可以颠倒, 也可以省略. 程序段在存储器内以输入的先后顺序排列, 而程序的执行是严格按信息在存储器内的先后顺序逐段执行, 也就是说, 执行的先后次序与程序段号无关. 但是, 当程序段号省略时, 该程序段将不能作为“跳转”或“程序检索”的目标程序段.
2.程序段的中间部分是程序段的内容, 主要包括准备功能字, 尺寸功能字, 进给功能字, 主轴功能字, 刀具功能字, 辅助功能字等. 但并不是所有程序段都必须包含这些功能字, 有时一个程序段内可仅含有其中一个或几个功能字, 如下列程序段都是正确的程序段.
N10 G01 X100.0 F100;
N80 M05;
3.程序段号也可以由数控系统自动生成, 程序段号的递增量可以通过“机床 Parameters”进行设置, 一般可设定增量值为 10, 以便在修改程序时方便进行“插入”操作.
FANUC0i 系统为目前我国数控机床上采用较多的数控系统, 其常用的功能指令分为准备功能指令, 辅助功能指令及其它功能指令三类.
1.准备功能指令
常用的准备功能指令见表 1-3
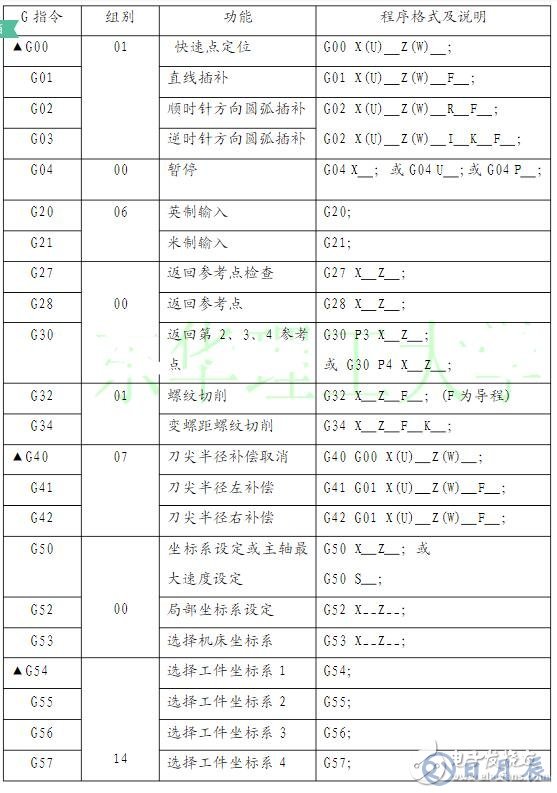
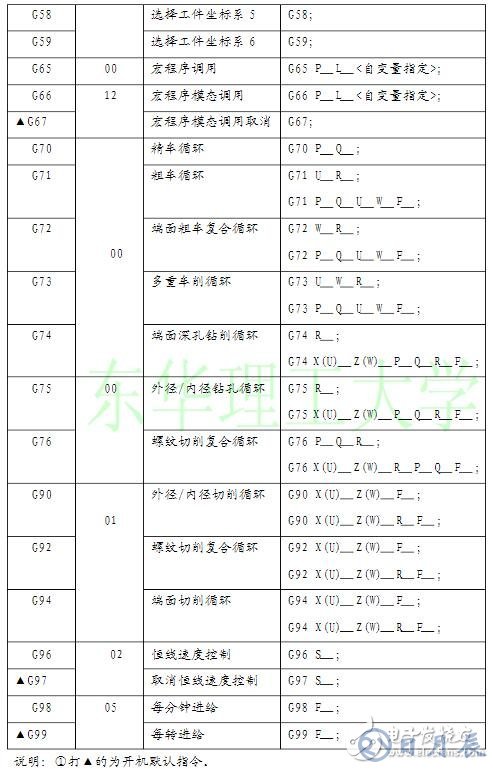
表 1-3 FANUC 系统常用准备功能一览表
说明: ①打▲的为开机默认指令.
②00 组 G 代码都是非模态指令.
③不同组的 G 代码能够在同一程序段中指定. 如果同一程序段中指定了同组 G 代码, 则最后指定的 G 代码有效.
④G 代码按组号显示, 对于表中没有列出的功能指令, 请参阅有关 Manufacturer 的编程说明书.
2.辅助功能指令
FANUC 系统常用的辅助功能指令见表 1-4
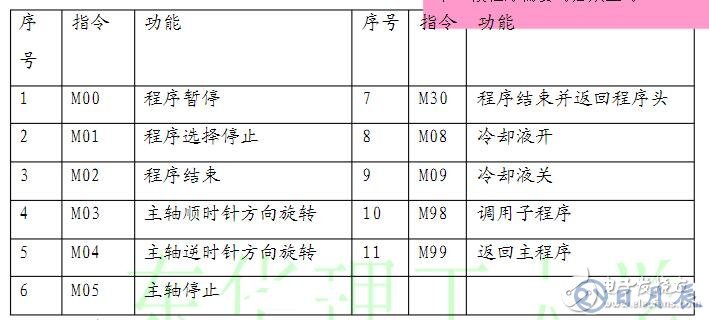
表 1-4 常用 M 指令一览表
3.Other 功能指令
常用的 Other 功能指令有刀具功能指令, 主轴转速功能指令, 进给功能指令, 这些功能指令的 Application, 对简化编程十分有利, 将在后面的内容中详细介绍.

